
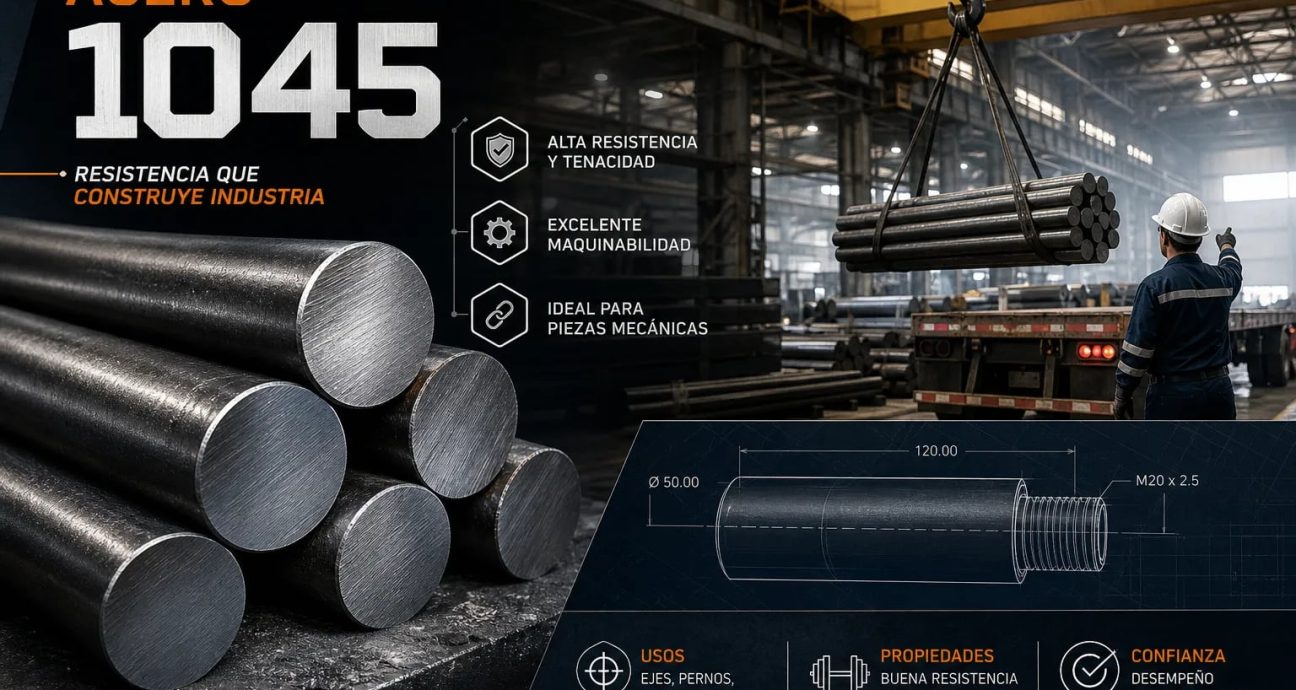
El acero 1045 (AISI/SAE 1045) es uno de los aceros de medio carbono más utilizados en proyectos de transmisión mecánica, fabricación de ejes y maquinaria industrial. Torneros, proyectistas y talleres metalmecánicos lo especifican con frecuencia porque combina resistencia, maquinabilidad y buena respuesta al tratamiento térmico sin el costo de una aleación compleja.
En este artículo encontrarás la composición química completa con sus efectos prácticos, los valores mecánicos según el estado de suministro, los parámetros operativos de cada tratamiento térmico y los criterios para seleccionar el formato comercial correcto cuando necesitas barras listas para tornear o mecanizar.
La ficha técnica del acero 1045 que define su comportamiento
Por qué el contenido de carbono lo clasifica como acero de medio carbono
El rango de 0,43 a 0,50% de carbono es la clave de su clasificación como acero de medio carbono según la designación AISI/SAE, establecida en la norma SAE J403. Este nivel de carbono le permite alcanzar una resistencia considerablemente mayor que la de aceros de bajo carbono como el 1020, y al mismo tiempo responde bien al temple porque hay suficiente carbono para formar martensita. El 1020 es más blando y soldable, pero no alcanza las propiedades mecánicas que el 1045 logra con tratamiento térmico.
Los demás elementos y su rol en la aleación
La composición completa del AISI 1045 según SAE J403 es la siguiente:
| Elemento | Contenido (%) |
|---|---|
| C | 0,43 a 0,50 |
| Mn | 0,60 a 0,90 |
| Si | 0,15 a 0,35 |
| P | máx. 0,040 |
| S | máx. 0,050 |
| Fe | balance |
El manganeso mejora la templabilidad y contribuye directamente a la resistencia del material. El fósforo y el azufre son impurezas controladas: si superan los límites especificados por SAE J403, afectan la ductilidad y complican la soldabilidad. Mientras se mantengan dentro del rango indicado, el material se comporta de forma predecible tanto en torno como en fresadora.
Propiedades mecánicas 1045 según el estado de suministro
En estado laminado en caliente o normalizado, la condición más habitual al recibir barras comerciales, el acero medio carbono 1045 presenta los siguientes valores típicos, referenciados en fichas industriales y manuales técnicos como el ASM Handbook:
- Resistencia a la tracción: 570 a 700 MPa
- Límite de cedencia: 300 a 450 MPa
- Dureza Brinell: 170 a 210 HB
- Elongación: 12 a 18%
La elongación de 12 a 18% refleja una ductilidad moderada que le permite absorber cargas sin fractura frágil, característica que lo hace adecuado para ejes y elementos de transmisión sometidos a carga dinámica. Estos valores representan el punto de partida antes de cualquier tratamiento térmico; una vez que se aplica temple, el comportamiento cambia de forma significativa.
Un temple bien ejecutado puede llevar la dureza por encima de 50 HRC. El revenido posterior la ajusta según la tenacidad requerida: a 400 °C de revenido se obtienen aproximadamente 45 a 50 HRC; a 600 °C, entre 20 y 30 HRC (valores consistentes con curvas de revenido documentadas para SAE 1045). Esto hace del 1045 un material versátil: el mismo acero puede servir en condición normalizada para mecanizado, o en temple y revenido para aplicaciones de mayor exigencia.
Tratamientos térmicos recomendados para el acero 1045
Normalizado: el tratamiento base para homogeneizar la estructura
La austenitización se realiza entre 870 y 900 °C con enfriamiento al aire. El objetivo es refinar el grano, eliminar tensiones de laminación y obtener una dureza uniforme de aproximadamente 170 HB, adecuada para mecanizado posterior en torno o fresadora. Si recibes barras y planeas mecanizar antes de un posible temple final, este es el estado ideal de partida; es el que debes solicitar al proveedor cuando el material llega sin condición metalúrgica especificada.
Temple y revenido: parámetros para alcanzar mayor dureza y tenacidad
El temple se ejecuta austenitizando entre 820 y 870 °C, con enfriamiento en aceite como opción preferente para reducir el riesgo de fisuras, o en agua para secciones delgadas. El revenido se aplica entre 300 y 650 °C según la combinación de dureza y tenacidad requerida: a mayor temperatura de revenido, menor dureza pero mejor resistencia al impacto. Un eje de transmisión de carga media, por ejemplo, suele revenirse entre 500 y 550 °C para equilibrar resistencia y ductilidad; esto evita fragilización bajo carga cíclica sin sacrificar la capacidad portante de la pieza.
Aplicaciones típicas del acero 1045: ejes, engranajes y maquinaria
El acero 1045 es una primera opción consolidada para ejes y flechas de transmisión, engranajes de baja y media velocidad, cigüeñales y bielas. También se emplea ampliamente en husillos, pasadores, piñones, chavetas y componentes de maquinaria agrícola e industrial. Ofrece resistencia suficiente para cargas medias, responde bien al temple superficial y se mecaniza con herramientas convencionales de acero rápido o carburo sin requerir parámetros de corte extremos.
La decisión entre 1045 y 4140 sigue una regla práctica: usa el 1045 cuando la pieza trabaja bajo cargas medias, la sección transversal no es muy gruesa y el presupuesto es un factor determinante. El 4140, con su aleación de cromo y molibdeno, se justifica cuando la fatiga severa, el impacto continuo o las secciones gruesas exigen mayor templabilidad y propiedades uniformes en toda la sección. Si el eje o el engranaje no trabaja bajo cargas críticas continuas, el 1045 con temple y revenido es suficiente y más económico.
Maquinabilidad, soldabilidad y disponibilidad en Venezuela
Maquinabilidad intermedia: qué esperar en torno y fresadora
El 1045 se ubica entre 55 y 64% de maquinabilidad relativa tomando al AISI 1212 como referencia del 100%, por debajo del 1020 pero por encima del 4140 en condición equivalente. En estado normalizado se mecaniza bien con herramientas de acero rápido o carburo y entrega acabados superficiales aceptables para la mayoría de las aplicaciones de transmisión. En estado templado la herramienta sufre más; por eso lo correcto es mecanizar siempre antes del temple cuando el diseño de la pieza lo permita.
Soldabilidad limitada: protocolo mínimo para el taller
El 1045 puede soldarse, pero con riesgo significativo de fisuración en la zona afectada por el calor si no se controla el proceso. El protocolo mínimo incluye precalentar entre 150 y 300 °C según el espesor, usar consumibles de bajo hidrógeno como el electrodo E7018 o equivalente, mantener la temperatura entre pasadas y enfriar lentamente protegiendo la pieza con arena o material aislante. Soldar en condición normalizada o laminada en caliente es siempre preferible; hacerlo en estado templado prácticamente garantiza problemas en la zona de fusión.
Barras de acero 1045 disponibles en Venezuela
Para proyectos que requieren este material en barra, ya sea para tornear ejes, fabricar engranajes o producir piezas mecánicas a medida, Metallca mantiene disponibilidad en distintos diámetros con certificados de calidad incluidos en cada pedido. El servicio de corte a medida elimina el desperdicio y reduce el tiempo entre la compra y el inicio de la fabricación, sin depender de importaciones con plazos inciertos.
Criterios finales para seleccionar el acero 1045
El acero 1045 es la opción adecuada cuando se necesita un acero de medio carbono con resistencia moderada, buena respuesta al tratamiento térmico y maquinabilidad aceptable sin el costo de una aleación compleja como el 4140. Sus propiedades mecánicas varían de forma considerable según el estado metalúrgico, por lo que el tratamiento térmico debe definirse desde la etapa de diseño de la pieza y no improvisarse en taller una vez que el material ya está mecanizado.
Si necesitas barras de acero 1045 con trazabilidad, certificado de calidad y corte a medida en Venezuela, solicita cotización al equipo de Metallca: cuentan con el material disponible y la experiencia para orientarte en la selección del diámetro y la condición de suministro según las exigencias reales de tu proyecto.
